Blijf op de hoogte van de nieuwste ontwikkelingen van Zhuoyan, waaronder bedrijfsnieuws, technologische doorbraken, branche-inzichten en informatie over onze R&D-samenwerkingen en erkende prestaties.
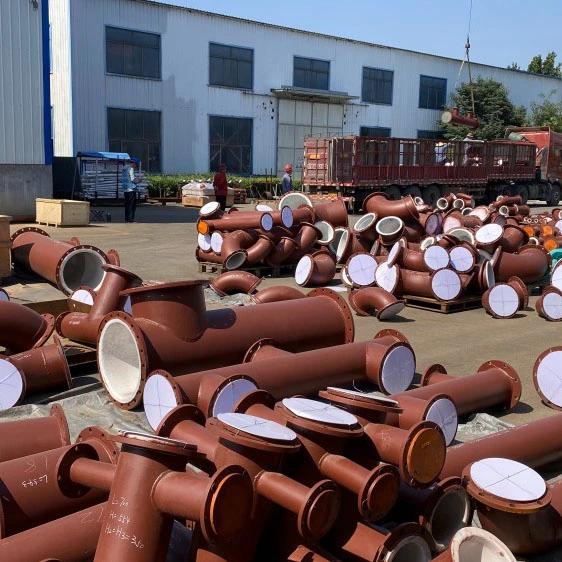
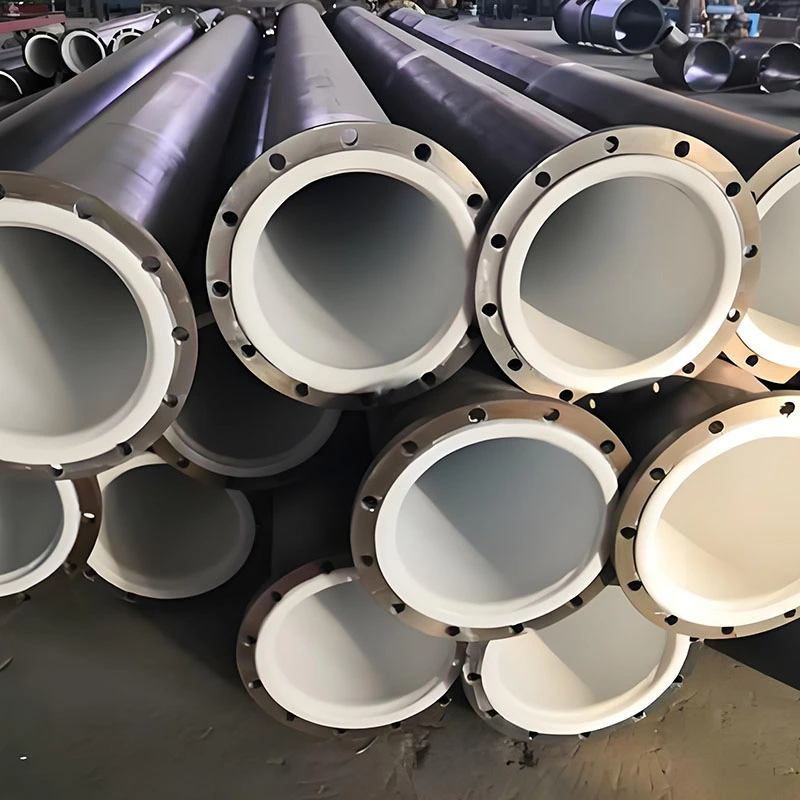
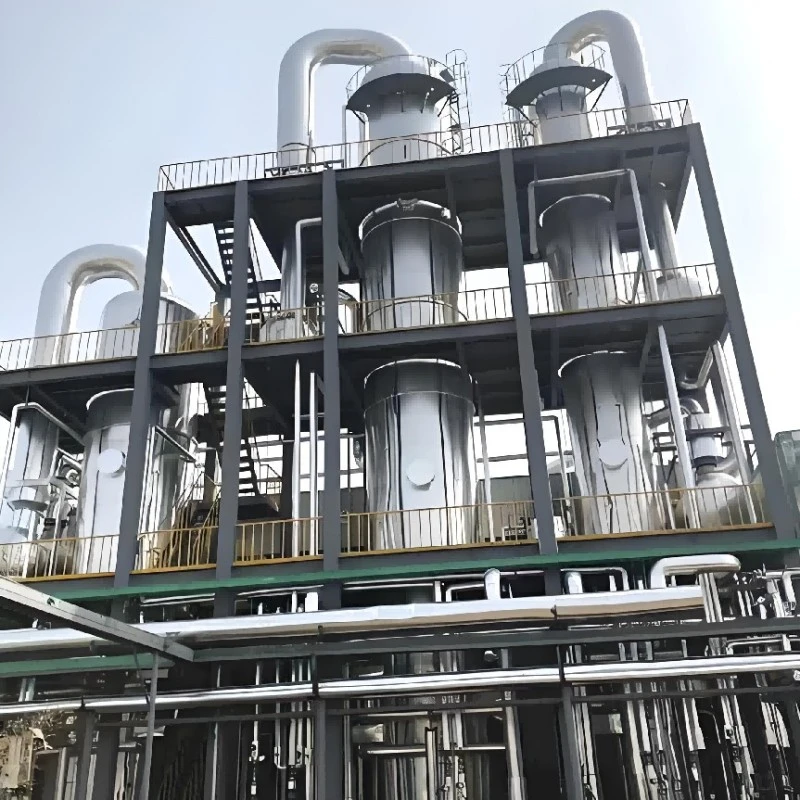
Ontzwavelingsapparatuur werkt onder veeleisende chemische en thermische omstandigheden, vooral wanneer deze wordt blootgesteld aan corrosieve reactiemedia en processtromen met hoge temperaturen. Bij het selecteren van een geschikte corrosiewerende coating moet rekening worden gehouden met de chemische samenstelling, de bedrijfstemperatuur, het substraatmateriaal, de structuur van de apparatuur en de vereiste laagdikte.
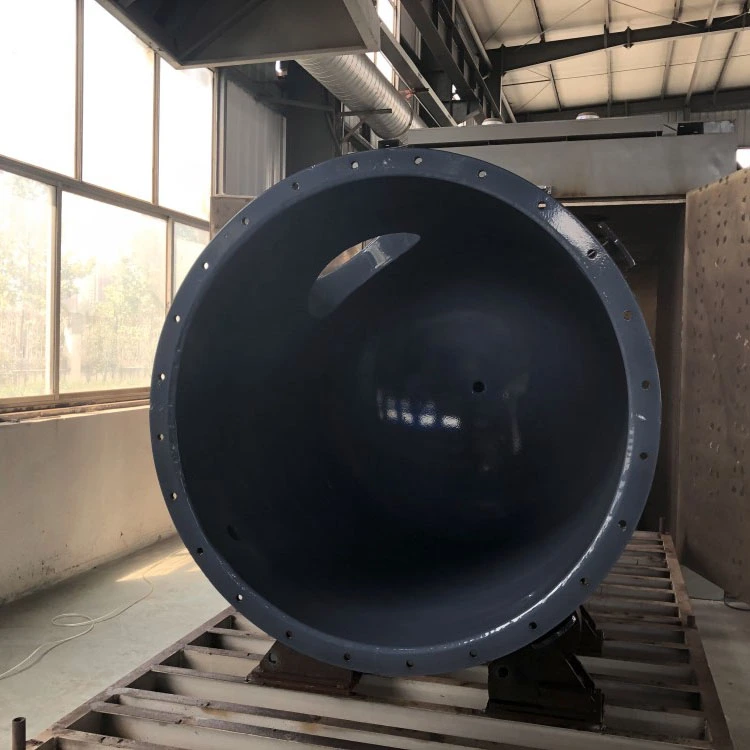
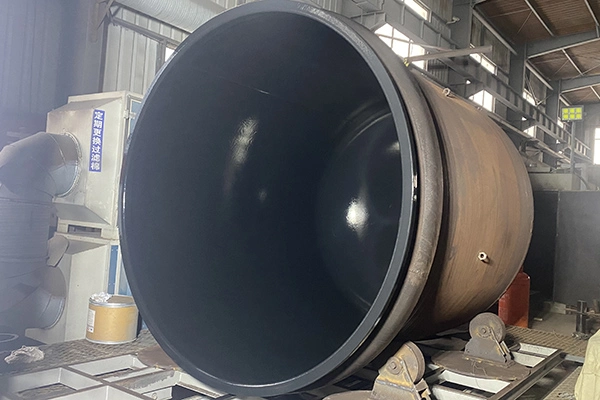
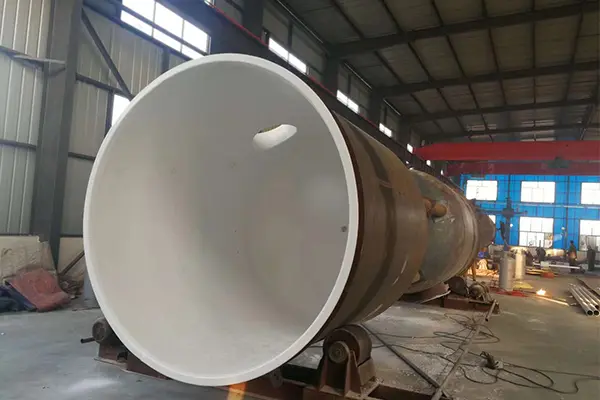
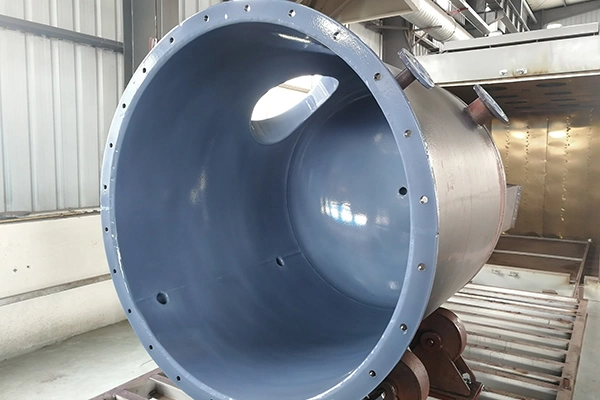
Veel voorkomende coatingopties voor industriële anticorrosietoepassingen zijn PFA, FEP, ETFE (F40) en HALAR (F30). Het juiste materiaal en de juiste toepassingsmethode zijn afhankelijk van de specifieke apparatuurconfiguratie en serviceomstandigheden. Voor natte ontzwavelingscondensors is speciale aandacht vereist bij flensafdichtingsoppervlakken, buisplaten, interne roosters en U-vormige zuurtanks aan de onderkant, waar uniformiteit van de coating, complexe geometrie en thermische blootstelling de prestaties op de lange termijn kunnen beïnvloeden.
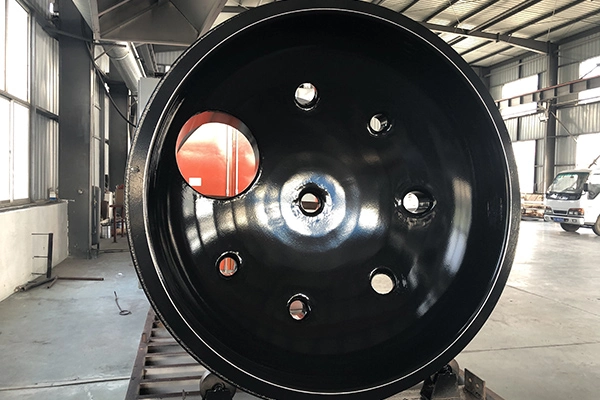
De opgegeven maximale werkstukafmetingen voor het spuiten bedragen maximaal Ø3,8 m × 3,8 m × 8,2 m. De geschiktheid van deze afmetingen moet worden bevestigd aan de hand van de feitelijke werkstukgeometrie en de vereisten van het geselecteerde coatingproces.
Voordat u een anticorrosiecoating voor ontzwavelingsapparatuur selecteert, moet de werkomgeving duidelijk worden gedefinieerd. De volgende informatie is bijzonder belangrijk:
Deze omstandigheden vormen de basis voor het evalueren van de chemische compatibiliteit, de selectie van coatings, toepassingsvereisten en inspectiecriteria. Een coatingmateriaal mag niet uitsluitend worden gekozen op basis van zijn algemene corrosieweerstand; de geschiktheid ervan moet worden bevestigd voor de feitelijke chemische samenstelling en gebruiksomgeving.
Verschillende fluorpolymeercoatingmaterialen worden gebruikt in industriële toepassingen voor corrosiebescherming. Elk heeft specifieke materiaaleigenschappen en de juiste optie moet worden bepaald op basis van het procesmedium, de temperatuur, het substraat en de configuratie van de apparatuur.
| Coatingmateriaal | Toepassingsoverwegingen |
|---|---|
| PFA | Geschikt voor toepassingen die chemische bestendigheid en een binnenoppervlak met fluorpolymeercoating vereisen, afhankelijk van de gespecificeerde gebruiksomstandigheden. |
| FEP | Gebruikt voor geselecteerde corrosiebeschermingstoepassingen waarbij de materiaaleigenschappen en bedrijfslimieten voldoen aan de procesvereisten. |
| ETFE (F40) | Gebruikt voor gespecificeerde coatingtoepassingen, inclusief geselecteerde condensorcomponenten, afhankelijk van de vereiste temperatuur en chemische omstandigheden. |
| HALAR (F30) | Gebruikt voor geselecteerde industriële corrosiewerende coatingtoepassingen. De geschiktheid ervan moet worden bevestigd voor het specifieke chemische medium en de werkomgeving. |
De corrosieweerstand en temperatuurprestaties van deze materialen zijn niet identiek. De chemische samenstelling, concentratie, blootstellingsduur, coatingconstructie en de omstandigheden die de afzonderlijke componenten van de apparatuur ondervinden, moeten allemaal worden beoordeeld voordat het coatingsysteem wordt voltooid.
De opgegeven dikte van de corrosiewerende laag kan variëren van 0,3 mm tot 1,5 mm, afhankelijk van de eisen van de klant en het gekozen coatingsysteem. De vereiste dikte moet vóór de productie worden gedefinieerd en worden geverifieerd met behulp van een inspectiemethode die geschikt is voor de coating en het ontwerp van de apparatuur.
Uniformiteit is vooral belangrijk rond openingen, flensafdichtingsoppervlakken en andere geometrisch complexe gebieden. Overmatige ophoping van coating of ongelijkmatig aanbrengen kan de beoogde componentafmetingen en afdichtingsvoorzieningen verstoren. De afgewerkte coating moet voldoen aan de overeengekomen dikte- en acceptatiecriteria.
Substraatmaterialen die in aanmerking komen voor industriële anti-corrosietoepassingen zijn onder meer:
De juiste voorbereiding van het oppervlak en de applicatieprocedure zijn afhankelijk van het substraatmateriaal. Niet elk coatingproces is geschikt voor elk substraat, dus de vereisten voor compatibiliteit, oppervlaktevoorbereiding en hechting moeten worden beoordeeld voor de specifieke combinatie van coating en basismateriaal.
Om de gespecificeerde coatingconditie te bereiken is een gecontroleerd spuitproces essentieel. De exacte procedure is afhankelijk van het geselecteerde materiaal, het substraat, de geometrie van de apparatuur en de productievereisten.
Procesparameters moeten worden gecontroleerd op basis van het geselecteerde materiaal en substraat. Er moet bijzondere aandacht worden besteed aan de uniformiteit van de coating en het voorkomen van coatinguitlopen rond gaten, flensvlakken en andere kritieke gebieden.
De vermelde coatingkleuren zijn onder meer:
De beschikbaarheid van kleuren moet worden bevestigd voor het geselecteerde coatingmateriaal en de toepassingsvereisten.
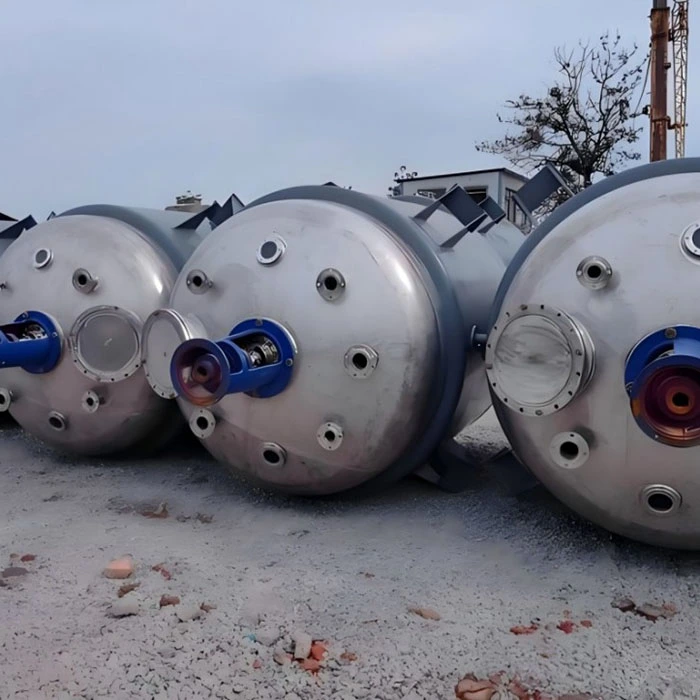
Natte ontzwavelingscondensors kunnen verticaal of horizontaal worden geconfigureerd. Hun interne structuren en bedrijfsomstandigheden verschillen, dus de keuze van het coatingmateriaal, de diktevereisten en constructiedetails moeten voor elk onderdeel worden beoordeeld in plaats van uniform over de hele condensor te worden aangebracht.
Er wordt beschreven dat een verticale natte ontzwavelingscondensor vier hoofdsecties heeft: het bovendeksel, de bovenste buisplaat, de onderste buisplaat en de onderste U-vormige zuurtank. Elke sectie heeft verschillende contacttemperatuur- en coatingvereisten.
| Onderdeel | Gespecificeerde coating | Laagdikte | Opgegeven contacttemperatuur | Belangrijke overwegingen |
|---|---|---|---|---|
| Bovenklep | ETFE (F40) of HALAR (F30) spuiten | 1 mm | Niet hoger dan 120°C | Houd het flensafdichtingsoppervlak vrij van coatinglagen en zorg voor een uniforme coatingdikte. |
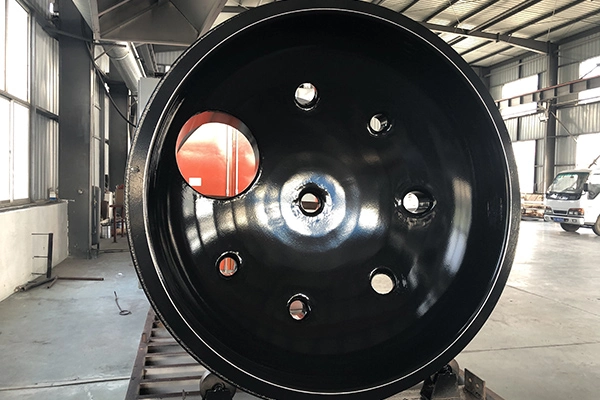
| Bovenste buisplaat | ETFE (F40) of HALAR (F30) spuiten | 1 mm | Niet hoger dan 150°C | Voorkom dat er coating rond de gaten loopt en zorg voor een uniforme dekking over de hele plaat. |
| Onderste buisplaat | PFA-spuiten | 1 mm | Ongeveer 260°C | Besteed bijzondere aandacht aan de gaten en vermijd het uitlopen van de coating en ongelijkmatige dikte. |
| Onderste U-vormige zuurtank | PTFE-voering of PFA-spuiten | Te bevestigen voor het geselecteerde proces | Maximale bedrijfstemperatuur aangegeven tot 290°C | Complexe geometrie en veeleisende thermische omstandigheden vereisen een specifieke beoordeling van de constructie en bescherming. |
Voor de bovenafdekking is ETFE (F40) of HALAR (F30) spuiten gespecificeerd, met een laagdikte van 1 mm en een aangegeven contacttemperatuur van maximaal 120°C. Het flensafdichtingsoppervlak vereist bijzondere aandacht omdat het uitlopen van coating of overmatige ophoping het afdichtingsoppervlak kan beïnvloeden. De coating moet uniform zijn over het gespecificeerde oppervlak.
De bovenste buisplaat is gespecificeerd voor ETFE (F40) of HALAR (F30) spuiten, met een dikte van 1 mm en een aangegeven contacttemperatuur van maximaal 150°C. De gaten vereisen een zorgvuldige controle van de applicatie om het aanbrengen van coating te voorkomen en de beoogde geometrie te behouden.
Voor de onderste buisplaat is PFA-spuiten gespecificeerd, met een dikte van 1 mm en een aangegeven contacttemperatuur van circa 260°C. Omdat de plaat meerdere gaten en overgangen bevat, zijn uniformiteit van de coating en controle van materiaalophoping belangrijke inspectieoverwegingen.
Voor de onderste U-vormige zuurtank zijn twee constructiemogelijkheden geïdentificeerd: PTFE-voering en PFA-spuiten. De geometrie van de tank kan beide processen uitdagend maken, terwijl de aangegeven maximale bedrijfstemperatuur 290°C kan bereiken.
De meegeleverde ontwerpinformatie specificeert een zuurbestendige metsellaag van 300–500 mm over het gecoate oppervlak om directe thermische blootstelling en impact te helpen beperken. Gezien de veeleisende temperatuuromstandigheden moeten het coatingmateriaal, de beschermende laag, de interfacedetails en de volledige constructie worden geverifieerd aan de hand van de daadwerkelijke procesvereisten voordat het ontwerp wordt afgerond.
Er wordt beschreven dat een horizontale natte ontzwavelingscondensor vijf hoofdsecties heeft: het bovendeksel, de ontwasemingsroosterplaat, het driedelige buisgedeelte, de pakkingroosterplaat en de onderste U-vormige zuurtank.
| Onderdeel | Gespecificeerde coating | Laagdikte | Opgegeven contacttemperatuur | Belangrijke overwegingen |
|---|---|---|---|---|
| Bovenklep | PFA-spuiten | 1 mm | Ongeveer 180°C | Bevestig de uniformiteit van de coating en de staat van de relevante verbindingsoppervlakken. |
| Ontwasemingsroosterplaat | PFA-spuiten | 1 mm | Ongeveer 180°C | Controleer de dekking van de rasterstructuur en de complexe geometrieën ervan. |
| Driedelige buissectie | PFA-spuiten | 1 mm | Ongeveer 200–250°C | Controleer of de coating geschikt is voor de aangegeven temperatuur en het daadwerkelijke procesmedium. |
| Inpakroosterplaat | Te bevestigen | Te bevestigen | Te bevestigen | Bepaal de coating- en bedrijfsvereisten op basis van de specifieke gebruiksomstandigheden van het onderdeel. |
| Onderste U-vormige zuurtank | PTFE-voering of PFA-spuiten | Te bevestigen voor het geselecteerde proces | Maximale bedrijfstemperatuur aangegeven tot 280°C | Bekijk de constructiemethode, de complexe geometrie en de vereiste thermische bescherming. |
Voor de bovenkap en ontwasemingsroosterplaat is PFA-spuiten gespecificeerd, met een laagdikte van 1 mm en een aangegeven contacttemperatuur van circa 180°C. De ontwasemingsroosterplaat bevat een complexere oppervlaktegeometrie dan een vlakke plaat, waardoor consistente dekking en inspectie bijzonder belangrijk zijn.
Het driedelige buisgedeelte is gespecificeerd voor PFA-spuiten met een dikte van 1 mm, met een aangegeven contacttemperatuurbereik van ongeveer 200–250°C. De coatingspecificatie moet worden beoordeeld aan de hand van het daadwerkelijke procesmedium en de bedrijfscyclus, inclusief temperatuurschommelingen tijdens bedrijf.
De pakkingroosterplaat wordt geïdentificeerd als een van de vijf hoofdsecties van de horizontale condensor, maar een specifiek coatingmateriaal, dikte en contacttemperatuur worden niet vermeld in de geleverde informatie. Deze parameters moeten worden bevestigd op basis van de feitelijke bedrijfsomstandigheden en eisen op het gebied van corrosiebescherming van het onderdeel.
PTFE-voering en PFA-spuiten worden beide geïdentificeerd als mogelijke constructiemethoden voor de onderste U-vormige zuurtank. De complexe vorm van het onderdeel kan het aanbrengen van een coating of het installeren van de bekleding bemoeilijken, en de aangegeven maximale gebruikstemperatuur kan oplopen tot 280°C.
De meegeleverde ontwerpinformatie specificeert een zuurbestendige metsellaag van 300–500 mm over het gecoate oppervlak om de directe thermische blootstelling en impact te helpen verminderen. De geschiktheid van deze beschermende opstelling moet worden beoordeeld als onderdeel van het volledige ontwerp van de apparatuur, inclusief het feitelijke temperatuurprofiel en de vereisten van het coating- of voeringsysteem.
De temperatuurwaarden die voor individuele condensorsecties worden vermeld, zijn toepassingsspecifieke ontwerpinvoer. Ze mogen niet worden geïnterpreteerd als universele bedrijfslimieten voor apparatuur met PFA-, FEP-, ETFE-, HALAR- of PTFE-voering.
De daadwerkelijke geschiktheid van een coating of voering is afhankelijk van meerdere factoren:
Voordat een coatingmateriaal wordt geselecteerd of een condensorontwerp wordt goedgekeurd, moeten de aangegeven temperaturen en constructiedetails worden gecontroleerd aan de hand van de werkelijke procesomstandigheden. Wanneer een onderdeel in de buurt van de gespecificeerde limiet van een materiaal werkt, vereisen de volledige montage en eventuele aanvullende beschermingsmaatregelen bijzondere aandacht.
Anticorrosief spuiten voor ontzwavelingsapparatuur vereist een gecoördineerde afweging van coatingmateriaal, substraat, dikte, geometrie van de apparatuur, bedrijfstemperatuur en chemische compatibiliteit. PFA, FEP, ETFE (F40) en HALAR (F30) bieden verschillende materiaalopties voor geselecteerde industriële toepassingen, maar de uiteindelijke keuze moet gebaseerd zijn op de werkelijke gebruiksomstandigheden.
Natte ontzwavelingscondensors vereisen een evaluatie per component, omdat bovenafdekkingen, buisplaten, roosterstructuren en U-vormige zuurtanks aan de onderkant verschillende temperaturen kunnen ervaren en verschillende coatinguitdagingen met zich mee kunnen brengen. Er moet bijzondere aandacht worden besteed aan flensafdichtingsoppervlakken, gaten, complexe geometrieën en componenten die worden blootgesteld aan veeleisende thermische omstandigheden.
Duidelijke bedrijfsgegevens, een passend coatingproces, gedefinieerde inspectiecriteria en verificatie van de volledige constructie vormen de basis voor een geschikte anti-corrosieoplossing. De uiteindelijke coatingspecificaties en beschermende voorzieningen moeten vóór productie en gebruik worden bevestigd aan het ontwerp van de apparatuur en de feitelijke procesvereisten.